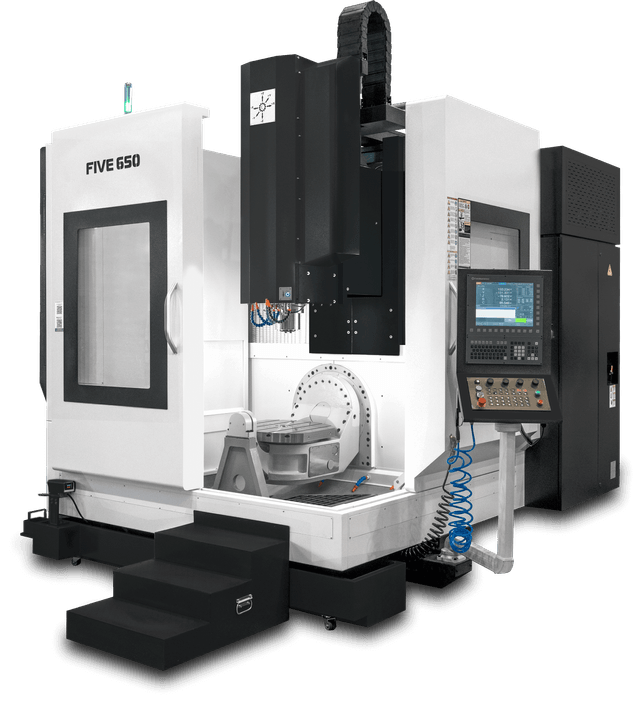
Современное машиностроение невозможно представить без автоматизированных систем обработки материалов. Поэтому stankomach.com, будучи профильным ресурсом, посвящённым оборудованию с числовым программным управлением, регулярно освещает ключевые аспекты этой отрасли, а сами станки с ЧПУ представляют собой сложные электромеханические комплексы, где точность позиционирования достигается за счёт согласованной работы приводов, датчиков обратной связи и управляющей электроники. В отличие от универсальных агрегатов, где оператор вручную управляет подачей и скоростью, здесь все движения исполнительных органов задаются заранее подготовленной программой. Это позволяет получать детали высокой степени сложности с минимальным вмешательством человека.
Что представляет собой станок с ЧПУ
Аббревиатура ЧПУ расшифровывается как числовое программное управление. В основе лежит специализированный контроллер, который считывает управляющую программу и преобразует её в электрические импульсы для серводвигателей или шаговых моторов. Программа содержит геометрические и технологические команды: координаты перемещения, скорость подачи, частоту вращения шпинделя, смену инструмента. Оператор такого оборудования фактически выступает в роли наладчика и технолога-программиста, а не станочника широкого профиля.
Станки с ЧПУ классифицируются по нескольким признакам: по назначению (токарные, фрезерные, сверлильно-расточные, шлифовальные, электроэрозионные, лазерные), по количеству управляемых осей (от 2 до 5 и более), по принципу действия приводов. Отдельно выделяют обрабатывающие центры, которые сочетают функции нескольких машин и оснащаются инструментальными магазинами на десятки позиций.
Ключевые узлы и компоненты
Любой агрегат подобного класса состоит из набора взаимосвязанных систем. Надёжность работы определяется качеством сборки и элементной базой. Ниже приведён перечень основных составляющих.
- Станина и несущие конструкции — массивное основание, гасящее вибрации. Часто выполняется из чугуна или полимербетона.
- Шпиндельный узел — сердце станка, обеспечивающее вращение инструмента или заготовки. Может иметь жидкостное или воздушное охлаждение.
- Приводы подач — серводвигатели, соединённые с ШВП (шарико-винтовыми передачами) или реечными механизмами.
- Направляющие — линейные рельсовые или телескопические конструкции, определяющие точность хода.
- Система управления — стойка ЧПУ с процессором, памятью и панелью оператора.
- Инструментальный магазин — револьверная головка или цепной накопитель с автозахватом.
- Датчики обратной связи — энкодеры, линейки, резольверы, контролирующие положение осей.
- Система смазки и СОЖ — подача смазочно-охлаждающей жидкости в зону резания.
Принцип работы и программирование
Процесс обработки начинается с разработки управляющей программы. Технолог использует CAD/CAM-системы, где создаётся трёхмерная модель детали, затем генерируются траектории движения инструмента. Постпроцессор преобразует эти данные в G-код — стандартный язык команд для конкретной стойки. G-код содержит кадры, каждый из которых описывает одно или несколько действий: ускоренное перемещение, рабочую подачу, смену инструмента, включение шпинделя.
После загрузки программы в память стойки оператор выполняет привязку нулевой точки заготовки, устанавливает инструменты в магазин и запускает цикл. В процессе обработки система ЧПУ сравнивает заданные координаты с фактическими, получаемыми с датчиков, и корректирует сигналы на приводы. Это называется замкнутым контуром управления. Если возникает ошибка рассогласования, срабатывает коррекция или аварийный останов.
Преимущества автоматизированной обработки
Переход на станки с ЧПУ даёт ряд неоспоримых выгод для производства. Вот главные из них.
- Высокая повторяемость — каждая деталь в партии соответствует допуску, заданному программой.
- Сокращение вспомогательного времени — смена инструмента и позиционирование происходят автоматически.
- Возможность обработки сложных криволинейных поверхностей, которые невозможно выполнить вручную.
- Снижение требований к квалификации оператора — достаточно знаний основ наладки и контроля.
- Гибкость — переналадка на новую деталь сводится к загрузке другой программы.
- Уменьшение брака по вине человеческого фактора.
- Возможность работы в автоматическом режиме сутками, включая ночные смены.
Разновидности по технологическому назначению
Каждый тип оборудования заточен под конкретные операции. Рассмотрим основные категории.
- Токарные с ЧПУ — предназначены для точения наружных и внутренних поверхностей, торцов, канавок, резьбы. Оснащаются револьверной головкой или инструментальной осью.
- Фрезерные с ЧПУ — выполняют плоскостное и объёмное фрезерование, сверление, зенкерование, расточку. Могут иметь поворотный стол для 4-й и 5-й оси.
- Сверлильно-расточные — специализируются на точной обработке отверстий с жёсткими допусками по соосности.
- Шлифовальные с ЧПУ — обеспечивают финишную обработку с шероховатостью до Ra 0,1 мкм.
- Электроэрозионные (электроискровые) — вырезают сложные контуры в токопроводящих материалах проволокой или электродом.
- Лазерные и гидроабразивные — используются для раскроя листовых материалов.
- Обрабатывающие центры — многофункциональные агрегаты с автоматической сменой инструмента и заготовок.
Системы координат и оси
Для описания положения инструмента относительно заготовки применяется прямоугольная система координат. Стандартные оси: X, Y, Z. Вращение вокруг этих осей обозначается как A, B, C соответственно. Трёхосевые станки могут перемещать инструмент только линейно. Четырёх- и пятиосевые добавляют поворот заготовки или шпинделя, что позволяет обрабатывать детали с пяти сторон за один установ. Существуют также токарно-фрезерные центры с осью Y и противошпинделем, которые фактически заменяют два станка.
Технологические режимы и их влияние
Качество обработки зависит от правильно подобранных режимов резания. К ним относятся:
- Скорость резания (Vc) — измеряется в метрах в минуту, зависит от материала заготовки и стойкости инструмента.
- Подача на зуб (fz) — для фрез, или подача на оборот (fn) — для токарных резцов.
- Глубина резания (ap) — толщина снимаемого слоя за один проход.
- Частота вращения шпинделя (n) — обороты в минуту.
Превышение оптимальных значений ведёт к ускоренному износу пластин, вибрациям и поломке инструмента. Занижение — к снижению производительности и росту себестоимости. Современные стойки ЧПУ имеют адаптивные системы, которые автоматически корректируют подачу в зависимости от нагрузки на привод.
Инструмент и оснастка
Для станков с ЧПУ применяется специализированный режущий инструмент: твердосплавные пластины со сменными многогранными вставками (СМП), концевые фрезы с покрытием TiAlN, свёрла с внутренним подводом СОЖ, метчики, развёртки. Крепление инструмента осуществляется через оправки с конусом HSK, Capto, VDI или BT. Быстросменные патроны позволяют сократить время переналадки. Для закрепления заготовок используются самоцентрирующиеся тиски, патроны с гидропластовым зажимом, магнитные плиты, вакуумные столы.
Наладка и обслуживание
Эксплуатация такого оборудования требует регулярного технического обслуживания. Ежесменно проверяются уровни смазки, состояние фильтров, давление в пневмосистеме. Ежемесячно выполняется юстировка геометрической точности: проверка параллельности осей, перпендикулярности перемещений, биения шпинделя. Для контроля используются лазерные интерферометры и эталонные линейки. Важно следить за чистотой направляющих и ШВП, так как абразивная пыль и стружка ускоряют износ. Электронные блоки нуждаются в защите от перегрева и скачков напряжения.
Сферы применения
Станки с ЧПУ востребованы практически во всех отраслях, где требуется точная металлообработка. В авиастроении изготавливают лопатки турбин и элементы планера. В автомобилестроении — блоки цилиндров, головки, трансмиссионные валы. В медицинской промышленности — импланты и хирургический инструмент. В энергетике — детали турбин и компрессоров. В приборостроении — корпуса и платы. Также оборудование применяется в производстве мебельной фурнитуры, штампов, пресс-форм, ювелирных изделий.
Тенденции и развитие
Отрасль продолжает эволюционировать. Основные направления:
- Интеграция с промышленным интернетом вещей (IIoT) для удалённого мониторинга.
- Оснащение системами компьютерного зрения для контроля износа инструмента.
- Переход на линейные двигатели, обеспечивающие ускорения до 2g и выше.
- Применение аддитивно-субтрактивных гибридов — станков, которые могут и наплавлять металл, и снимать стружку.
- Развитие открытых архитектур ЧПУ, позволяющих сторонним разработчикам создавать собственные приложения.
- Повышение энергоэффективности за счёт рекуперации энергии торможения.
Таким образом, станки с ЧПУ остаются локомотивом цифрового производства. Их возможности далеко выходят за рамки простой автоматизации — это фундамент для безлюдных технологий и высокоточной механообработки.