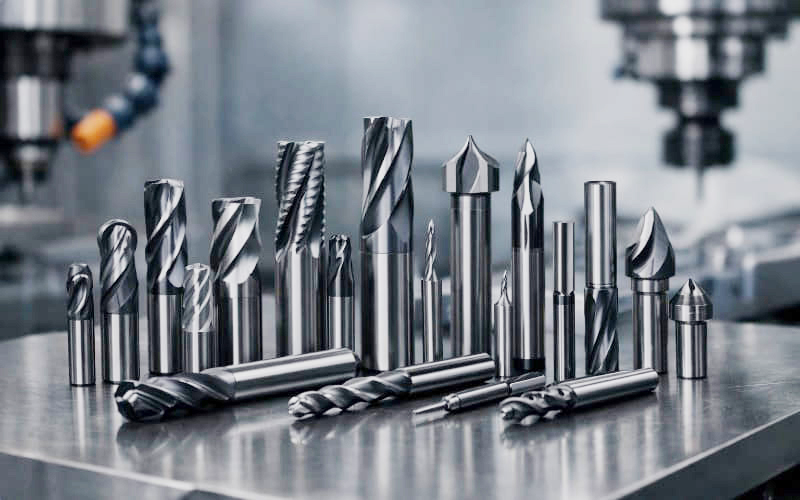
Металлорежущий инструмент представляет собой обширную группу приспособлений, предназначенных для формообразования поверхностей деталей путем снятия стружки. Его применяют в токарной, фрезерной, сверлильной, расточной, строгальной и зуборезной обработке. От правильного выбора режущего инструмента зависят точность размеров, шероховатость поверхности, стойкость к износу и общая производительность технологического процесса. Современный рынок насчитывает тысячи типоразмеров: от миниатюрных метчиков до тяжелых сборных фрез.
Основой любого лезвийного инструмента служит режущая кромка, геометрия которой определяет условия стружкообразования. Ключевыми характеристиками считаются передний и задний углы, угол в плане, радиус вершины и величина фаски. Инструментальные материалы делятся на углеродистые, легированные, быстрорежущие стали, твердые сплавы, керметы, минералокерамику и сверхтвердые композиты. Рациональный подбор смазочно-охлаждающей жидкости и режимов резания позволяет существенно повысить ресурс оснастки. Профессиональные решения для металлообработки, включая подбор инструмента под конкретные операции, можно изучить на https://ast-solutions.ru/ где собраны актуальные позиции для разных отраслей. Ниже рассмотрены основные группы инструмента, их конструктивные особенности и область применения.
Классификация по назначению и кинематике
По характеру выполняемых операций инструмент делится на несколько крупных категорий. Каждая группа имеет собственные стандарты, маркировку и требования к заточке.
- Резцы — токарные, расточные, строгальные, долбежные.
- Сверла — спиральные, перовые, центровочные, кольцевые.
- Зенкеры — для рассверливания и подготовки отверстий под крепеж.
- Развертки — чистовое калибрование отверстий.
- Метчики — нарезание внутренней резьбы.
- Плашки и резьбонарезные головки — наружная резьба.
- Фрезы — концевые, торцевые, дисковые, шпоночные, модульные.
- Протяжки — внутренние и наружные, для высокой точности.
- Резьбовые фрезы — гребенчатые и дисковые.
- Зуборезный инструмент — червячные фрезы, долбяки, шеверы.
- Абразивный инструмент — шлифовальные круги, головки, сегменты.
- Отрезной инструмент — пилы, отрезные круги, ленточные полотна.
Инструментальные материалы и покрытия
Свойства режущей части определяют скорость резания, стойкость и качество обработки. Выбор материала зависит от обрабатываемой заготовки, типа операции и условий охлаждения.
- Углеродистая сталь У8, У10, У12 — для ручного инструмента.
- Легированная сталь ХВГ, 9ХС — повышенная прокаливаемость.
- Быстрорежущая сталь Р6М5, Р18 — классика для сверл и метчиков.
- Твердый сплав ВК, ТК, ТТК — вольфрамокобальтовые и титановые группы.
- Кермет — керамика с металлической связкой.
- Минералокерамика — на основе оксида алюминия и нитрида кремния.
- Кубнический нитрид бора — для закаленных сталей.
- Поликристаллический алмаз — цветные металлы и композиты.
- Износостойкие покрытия — TiN, TiCN, TiAlN, AlCrN, DLC.
- Многослойные покрытия — комбинация слоев для разных режимов.
- Напыление — PVD и CVD технологии.
Геометрия и заточка режущей кромки
Правильная заточка обеспечивает минимальное усилие резания и отвод стружки. Углы заточки подбираются под конкретный материал.
- Передний угол — влияет на силу резания и теплообразование.
- Задний угол — снижает трение по задней поверхности.
- Угол заострения — суммарный параметр режущего клина.
- Угол наклона главной режущей кромки — направление схода стружки.
- Радиус вершины — прочность и чистота обработки.
- Фаска упрочнения — повышает стойкость к выкрашиванию.
- Стружколом — канавка для дробления стружки.
- Доводка — финишная операция на алмазных кругах.
- Заточка на универсальных станках — для быстрорежущего инструмента.
- Заточка на станках с ЧПУ — для сложных фасонных кромок.
Режимы резания и их оптимизация
Режимы резания включают скорость, подачу и глубину. Их сочетание определяет производительность и износ инструмента.
- Скорость резания — м/мин, зависит от материала и покрытия.
- Подача — мм/об или мм/мин, влияет на шероховатость.
- Глубина резания — толщина снимаемого слоя.
- Минутная подача — для фрезерных и сверлильных операций.
- Стойкость инструмента — время работы до затупления.
- Период стойкости — регламентированный интервал замены.
- Износ по задней поверхности — основной критерий затупления.
- Лункообразование — износ по передней поверхности.
- Адгезионный износ — схватывание материала.
- Абразивный износ — истирание кромки.
- Диффузионный износ — при высоких температурах.
- Вибрации — причина сколов и плохой чистоты.
Смазочно-охлаждающие жидкости и стружкоотвод
СОЖ снижает температуру, уменьшает трение и улучшает отвод стружки. Для разных материалов применяются разные составы.
- Эмульсии — водомасляные смеси для универсальных операций.
- Масляные СОЖ — для резьбонарезания и глубокого сверления.
- Синтетические жидкости — для высоких скоростей.
- Полусинтетические — компромисс по свойствам.
- Масляный туман — минимальное смазывание MQL.
- Криогенное охлаждение — жидкий азот для труднообрабатываемых сплавов.
- Стружколомание — дробление стружки канавками.
- Винтовое сверление — отвод стружки по каналам.
- Шнековый отвод — для глубоких отверстий.
- Гидротранспорт стружки — в автоматизированных линиях.
Особенности обработки разных материалов
Каждый материал требует индивидуального подхода к выбору инструмента и режимов.
- Конструкционная сталь — универсальные резцы и сверла.
- Нержавеющая сталь — склонность к наклепу, нужны острые кромки.
- Чугун — абразивная стружка, требуется прочная кромка.
- Алюминий — высокая скорость, полированные канавки.
- Медь и латунь — склонность к налипанию.
- Титан — низкая теплопроводность, обильное охлаждение.
- Жаропрочные сплавы — минимальная скорость, керамика.
- Закаленные стали — КНБ и твердые сплавы с покрытием.
- Композиты — алмазный инструмент.
- Пластмассы — острые кромки, высокая скорость.
Износ, диагностика и восстановление
Своевременная диагностика износа продлевает срок службы оснастки и предотвращает брак.
- Визуальный осмотр — выявление сколов и трещин.
- Лупа и микроскоп — оценка кромки.
- Измерение износа — индикаторы и шаблоны.
- Переточка — восстановление геометрии.
- Напайка пластин — ремонт сборного инструмента.
- Замена режущих пластин — для сборных фрез и резцов.
- Балансировка — для высокоскоростных фрез.
- Контроль биения — обязателен для точных операций.
- Хранение — в масляной бумаге и кассетах.
- Транспортировка — защита кромок от ударов.
Выбор инструмента и типичные ошибки
Рациональный выбор снижает себестоимость и повышает качество. Ошибки приводят к поломкам и браку.
- Неверный материал режущей части — преждевременный износ.
- Завышенная скорость — выкрашивание кромки.
- Заниженная подача — наклеп и вибрации.
- Отсутствие охлаждения — перегрев и отпуск кромки.
- Неправильная заточка — рост силы резания.
- Игнорирование биения — плохая чистота поверхности.
- Экономия на оснастке — частые простои.
- Несоответствие стандарту — проблемы с посадкой.
Таким образом, металлорежущий инструмент является ключевым звеном технологической цепочки. Понимание материалов, геометрии, режимов и особенностей обработки позволяет достичь стабильного качества и высокой производительности.