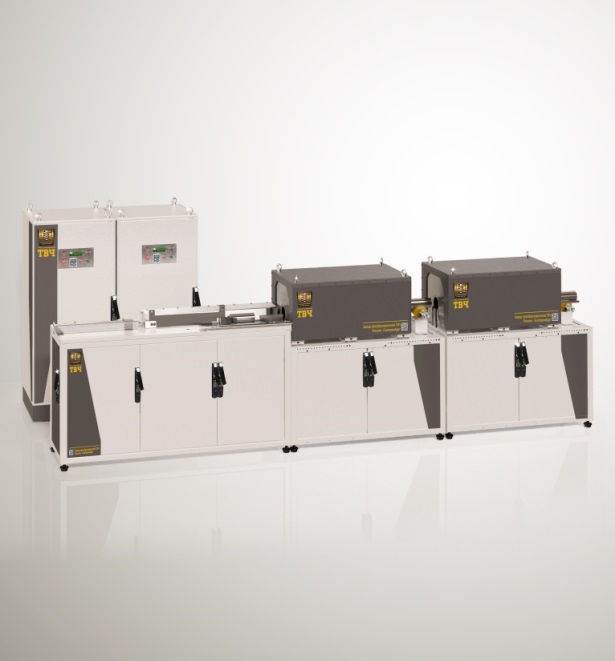
Переход от традиционного горна к электрическим установкам стал для кузнечного дела такой же революцией, как появление сварочного инвертора для сварки. Индукционные кузнечные нагреватели обеспечивают локальный разогрев заготовки за считанные секунды, не окисляя поверхность и не требуя прогрева камеры. Такой подход позволяет вести высокопроизводительную штамповку, гибку и высадку металла с минимальными потерями на окалину. В отличие от пламенных печей, где температура распределяется неравномерно, индуктор создает контролируемое поле непосредственно в зоне деформации, что критично для точной работы с легированными сталями.
Физика процесса и конструктивные особенности установки
В основе оборудования лежит трансформаторный принцип: переменный ток высокой частоты, проходя через медный индуктор (соленоид), возбуждает вихревые токи (токи Фуко) в проводящей заготовке. Сопротивление металла приводит к выделению тепла непосредственно внутри детали, а не на ее поверхности. Специалисты по термообработке отмечают, что глубина проникновения тока обратно пропорциональна квадратному корню из частоты: для мелких деталей используют десятки килогерц, для крупных поковок — сотни герц. Типичный блок питания включает выпрямитель, инвертор на IGBT-модулях и контур согласования, а также систему охлаждения на дистиллированной воде или антифризе.
- Генератор. Отвечает за преобразование сетевого напряжения в высокочастотный сигнал; современные модели оснащаются цифровым управлением с обратной связью по току и напряжению.
- Индуктор. Сменный медный виток с водоохлаждаемым профилем; его геометрия определяет зону нагрева и коэффициент полезного действия.
- Конденсаторная батарея. Формирует колебательный контур и компенсирует реактивную мощность; при рассинхронизации возникает риск перегрева транзисторов.
- Система защиты. Включает датчики протока, термопары и автоматику отключения при перегреве или коротком замыкании витков.
Преимущества перед горном и газовой печью
Экономическая эффективность индукции проявляется уже на этапе запуска: установка не требует разогрева камеры и выходит на рабочий режим за несколько минут. Локальность нагрева позволяет избежать отпуска уже закаленных участков и минимизирует коробление длинномерных заготовок. Расход электроэнергии на килограмм нагретого металла существенно ниже, чем при сжигании газа, а отсутствие продуктов сгорания улучшает условия труда в цеху. Для серийного производства важно и то, что цикл можно автоматизировать: подача прутка, нагрев, выгрузка и штамповка синхронизируются через контроллер.
- Скорость. Нагрев прутка диаметром 20 мм до ковочной температуры занимает считанные секунды, что сокращает межоперационные простои.
- Качество поверхности. Отсутствие контакта с пламенем снижает обезуглероживание и образование окалины, что экономит металл и продлевает жизнь штампов.
- Экологичность. Нет открытого огня и дыма, а уровень шума ограничивается работой насоса охлаждения.
- Управляемость. Точная настройка мощности и времени выдержки позволяет соблюдать температурный коридор для каждой марки стали.
Оснастка и подготовка рабочего места
Грамотная эксплуатация начинается с подбора индуктора под конкретную задачу. Для цилиндрических заготовок используют спиральные витки с равномерным шагом, для плоских деталей — петлевые или восьмеркообразные конфигурации. Зазор между витком и заготовкой должен быть стабильным, иначе возникает неравномерность нагрева и повышенный износ изоляции. Кузнецу важно помнить о тепловом расширении: индуктор и подставка должны выдерживать циклы нагрева без деформации. Для мелкосерийных работ часто применяют универсальные многовитковые соленоиды с регулируемым положением заготовки.
Отдельного внимания заслуживает водоподготовка. Накипь в каналах охлаждения снижает теплоотвод и приводит к перегреву меди, поэтому рекомендуется использовать умягченную воду или замкнутый контур с теплообменником. Источник, на котором базируются многие современные методики обучения, подчеркивает важность регулярной продувки контура и проверки герметичности соединений перед каждым включением.
- Термопары и пирометры. Контактные датчики применяют для массивных заготовок, бесконтактные инфракрасные пирометры — для быстродвижущихся деталей.
- Защитная автоматика. Реле потока и датчики температуры отсекают питание при отклонениях, предотвращая аварийный выход из строя генератора.
- Оснастка для позиционирования. Упоры и направляющие обеспечивают повторяемость положения заготовки в индукторе от цикла к циклу.
- Средства индивидуальной защиты. Термостойкие перчатки, очки с фильтром и фартук обязательны при работе с раскаленным металлом.
Типичные ошибки и правила безопасной эксплуатации
Наиболее частая проблема новичков — попытка нагреть заготовку с недостаточным зазором или без учета ее магнитных свойств. Ферромагнитные материалы при достижении точки Кюри резко меняют сопротивление, что требует подстройки частоты; игнорирование этого эффекта приводит к срыву генерации. Еще одна ошибка — работа с пустым индуктором: это вызывает перегрузку контура и может вывести из строя силовые ключи. Также не стоит оставлять установку без присмотра при нагреве крупных поковок, поскольку инерция тепловых процессов велика.
- Контроль зазора. Слишком близкое расположение витка к заготовке провоцирует дуговой пробой и порчу индуктора.
- Соблюдение режима охлаждения. Включение генератора без прокачки воды недопустимо — это гарантированный перегрев и отказ оборудования.
- Учет точки Кюри. При переходе через 768 градусов Цельсия ферромагнетик теряет магнитные свойства, и мощность нагрева падает; требуется корректировка настроек.
- Регулярное обслуживание. Очистка контактов, проверка изоляции и замена фильтров продлевают ресурс установки на годы.
Индукционный нагрев превратил кузницу из помещения с дымом и копотью в управляемую производственную зону с предсказуемым результатом. При правильном подборе оснастки и соблюдении регламентов оборудование окупается за счет экономии металла, электроэнергии и времени. Для небольших мастерских разумным решением становится модульная установка средней мощности, которую можно перенастраивать под разные задачи без замены генератора.